
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
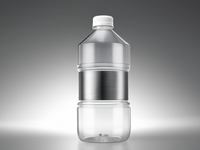
近日,SIPA公司获得了一家全球主要瓶装商的正式批准,将其GME 30.40瓶口规格应用于氮气热灌装场景。这一突破性进展有望帮助饮料生产商减少PET用量,同时简化瓶坯库存管理,优化生产运营流程。该批准标志着热灌装饮料轻量化PET包装发展进程中的重要一步,此类包装组件必须同时承受高温和氮气 dosing 相关的双重压力。
这一项目的推进源于一个实际的生产制造挑战。一家领先的瓶装合作伙伴已将其碳酸软饮料(CSD)和矿泉水生产线从传统的PCO 1881瓶口规格转向更轻的GME 30.40标准。然而,四至五条氮气热灌装生产线仍在使用较旧的1881瓶口规格。由于该瓶装商自行生产瓶坯,这增加了额外的复杂性:公司尽管已将大部分生产标准化为GME 30.40,但仍需为剩余的热灌装应用保留旧瓶口规格。当该瓶装商委托新建一条氮气热灌装线时,SIPA看到了一个契机,探索GME 30.40能否扩展应用于该场景,而非继续沿用既有的1881规格。
在热灌装条件下验证轻量化设计的过程中,SIPA使用现有的GME 30.40瓶坯和该全球饮料集团提供的瓶盖,开发了一款400ml果汁容器。实验室测试在SIPA工厂进行,并与瓶装商的欧洲技术中心合作,深入评估热应力和内压条件下的性能表现。该设计随后在商业化生产线上进行了实际测试。SIPA表示,工业试验成功复现了实验室验证期间达到的性能,为瓶口规格在氮气热灌装生产中的批准提供了坚实依据。由此产生的GME 30.40设计经确认的重量仅为2.70克,较传统1881瓶口规格减少了29%。关键的是,SIPA表示,更轻的瓶口规格不仅保持了热灌装条件所需的机械性能,同时还能承受高达4.2倍体积CO2的压力要求,并且与系留盖完全兼容。
这一组合对制造商来说至关重要,因为轻量化不能简单地以从瓶子上减去的克数来衡量。瓶口是PET包装的关键结构部件,减料必须在不影响灌装性能、包装完整性、瓶盖兼容性或生产线可靠性的前提下实现。SIPA更广泛的热灌装包装技术正是围绕这一平衡而设计的。其用于果汁、茶饮料、等渗饮料及其他饮品的PET解决方案包括可承受高达92°C热灌装温度以及巴氏杀菌的容器,同时有效减轻瓶重。
因此,GME 30.40批准的意義超越了直接的树脂节省。对于运行多种灌装格式的饮料制造商来说,标准化可产生直接的运营影响。SIPA认为,在碳酸软饮料、矿泉水和氮气热灌装应用中使用相同的瓶口规格,可以减少维护单独瓶坯库存的需求,并简化生产物流。这对于在同一生产基地生产多样化产品组合的一体化瓶装商尤其相关。与其为相对较少数量的专业生产线保留旧瓶口规格,生产商有可能将组件整合到一种更轻、常用的规格上。这对采购、仓储、瓶坯生产以及包装可持续性都产生了积极影响。该方法也表明,轻量化日益成为一项工程实践,而不仅仅是减料计划,其目标是在去除包装材料的同时,保持灌装工艺和产品本身所需的性能。
SIPA已通过其SIPA LIGHT GME 30.40瓶口规格将这一概念进一步推进。在2.04克的重量下,这种轻量化版本据称比传统1881瓶口规格减重46%,比标准GME 30.40再减24%。该公司表示,它完全可以系留,并与标准30.40瓶盖兼容,这意味着现有的封盖基础设施无需进行任何修改。对制造商而言,这可能使瓶口规格成为PET轻量化计划日益重要的目标。虽然单个克重的节省看似不大,但在高产量饮料生产中,累积效应可能相当可观。更广泛的发展方向在PET包装开发中已经显而易见,SIPA此前曾强调轻量化瓶口技术是减少树脂消耗,同时保持机械可靠性和高速生产环境兼容性的一种有效方式。
这一进展反映了包装系统设计向以生产线实际为导向的更广泛转变,而非将瓶子视为孤立的组件。对制造商而言,潜在好处有三个方面:更低的PET消耗,更少需要管理的包装变体,以及在不同饮料工艺中应用通用瓶口标准的更大灵活性。GME 30.40现已在实际工业氮气热灌装应用中得到验证,这一事实尤其重要。实验室性能是一回事;证明该技术能在商业生产线上可靠运行,则为其被采用提供了更具说服力的理由。随着饮料生产商面临持续压力,要求在不损害产品安全或运营性能的前提下减少包装材料、成本和对环境的影响,此类进展指向了一种更一体化的PET包装设计方法。因此,SIPA的批准其意義可能超越单一的瓶口规格,它提供了一个案例研究,说明标准化和轻量化如何协同工作——利用包装工程来简化工厂运营,同时减少将饮料推向市场所需的材料量。






 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
