
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
一家大型跨国饮料制造商正在美国西南部建设其首个北美生产基地,需要一座能够高产能生产能量饮料的先进工厂。负责该项目的工程建筑公司邀请AZO设计蔗糖处理系统。核心难题在于:如何从卸料环节到储存筒仓,再输送到溶解设备,全程处理大量散装蔗糖,同时防止板结结块,并满足可燃粉尘安全要求。最终成果如何?这套系统每日为该制造商的糖浆生产工序输送超过100万磅蔗糖。以下是具体实施过程。
挑战大规模散装蔗糖处理面临一系列相互关联的问题。首先是吞吐量。该工厂通过铁路车厢接收蔗糖,每节车厢载重25万磅,此外还有载重5.5万磅的罐车运输。三台并联溶解设备全天候运行,意味着系统必须每台每小时不间断供应10吨蔗糖。其次是物料特性。细砂糖的流动性不如水。受热遇潮时,细微颗粒会粘连。在干旱的西南气候下,筒仓底部的蔗糖会因上方25万磅重压而板结变硬。系统必须持续使用调温空气推动蔗糖流动,防止结块,确保从卸料到溶解全程保持可输送状态。第三是安全性。如此规模的易燃粉末处理存在重大风险。系统设计必须从一开始就符合《NFPA 654》标准,充分考虑粉尘危害并全面集成防爆保护。
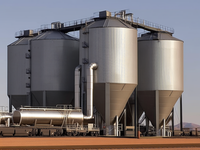
AZO解决方案AZO针对该工厂的特殊需求设计了完整的散装蔗糖处理系统。核心系统包括两条并列的真空输送线用于卸货,15个各具25万磅容量的储存筒仓(每个可容纳整节车厢的原料),以及一系列带有换向阀的气动输送管道,可将蔗糖从任意车厢输送至任意筒仓,再从任意筒仓送至三台生产用溶解设备。这些约90英尺高的筒仓配备振动式锥底装置,可激活糖堆防止板结堵塞。整个储存区域配置除湿和空气处理系统以维持最佳湿度。此外,室外筒仓加装保温层,保护存料免受温度波动影响。可燃粉尘危害从一开始就被纳入设计考量。从筒仓、管道、过滤器到换向阀,每个组件均按《NFPA 654》防爆标准选型。
实施从初步工程到投产历时15个月,涵盖设计、采购、施工、组装及调试阶段。AZO团队在现场验证性能并培训工厂运营和维护人员,全程参与直至系统平稳运行。
成果该工厂全面实现饮料制造商的需求:三台溶解设备每小时安全处理9万磅蔗糖,输送系统确保物料持续流动无板结。系统基于防爆、粉尘控制和安全设计原则的合规基础,让运营方对设施与员工安全充满信心。AZO提供规模化饮料制造解决方案AZO凭借技术专长和优质工程赢得该项目。客户深知,如此规模的散装物料处理需要能设计整套系统而非仅销售设备的合作伙伴。







 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
