
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
回收造粒过程中,塑料颗粒出现气泡是一个常见问题,其主要成因包括水分残留、原料污染、排气不充分、温度控制不当以及螺杆设计不合理。在这些因素中,原料含水量过高和真空排气不足是两个最为关键的因素。为了消除回收塑料颗粒中的气泡,必须对整个塑料回收造粒生产线进行全面优化,具体措施包括引入高效的干燥系统、先进的塑料清洗生产线,以及配备高性能真空排气装置的挤出机。一台设计精良的塑料造粒机能够显著提升颗粒的质量与稳定性,进而大幅增加最终产品的附加值。
一、什么是“气泡颗粒”?
定义:在塑料造粒过程中,生成的再生颗粒内部或表面出现气孔、气泡或空洞结构。其表现形式多样,包括颗粒内部有空心(切开可见)、表面有气孔或发白、挤出条带有气泡鼓包,以及颗粒密度下降(感觉轻飘)。这一问题的本质在于,熔融塑料中的气体未被有效排出,从而滞留形成空洞。
二、气泡产生的5大核心原因
1. 原料含水率过高(最常见原因)。水分来源主要包括清洗后干燥不彻底、吸湿性材料(如PET、PA)以及环境湿度高导致的二次吸湿。其作用机理是,水分在高温下变成蒸汽,若无法完全排出,便会形成气泡。典型表现是产生连续细小气泡,挤出过程不稳定并发出“pu~pu~”声。解决方向在于强化干燥(将含水率控制在1–3%)、对PET等材料使用预结晶工艺,以及增加除湿干燥系统。
2. 杂质与挥发物(污染问题)。污染源可能包括油污、胶水、标签残留、有机物(如食品残渣)、印刷油墨及添加剂等。这些杂质在高温下挥发,释放气体进而形成气泡。典型表现是出现大气泡或不规则气孔,并可能伴随黑点或异味。解决方向是提升清洗线效能(尤其是热洗环节)、增加过滤精度,以及使用双级造粒系统。
3. 排气系统不足(设备问题核心)。问题来源可能是单排气或无排气设计、真空排气效率低,或排气口堵塞。其机理是气体无法及时从熔体中排出,从而被“封”在塑料内部。典型表现是持续出现气泡问题,且难以通过常规工艺调整解决。解决方向包括配置真空排气系统、使用双排气或多排气结构,并定期清理排气口。
4. 温度控制不当(工艺问题)。这主要分为两种情况:一是温度过高导致材料降解产生气体;二是温度过低导致塑化不充分,气体无法释放。典型表现是气泡伴随颜色变化(如发黄、发黑)。解决方向在于优化温区设置,并保持稳定的塑化状态。
5. 螺杆与工艺匹配问题。问题来源可能包括螺杆设计不适合特定物料(如薄膜或硬料)、压缩比不合理,以及填充不稳定(喂料波动)。其机理是塑化不均与排气效率低共同导致气体残留。解决方向包括使用专用螺杆(如薄膜专用螺杆)、提高喂料稳定性(例如采用压实仓配合皮带输送)。
三、气泡对产品的影响
气泡会降低颗粒的强度,影响下游制品的质量(导致气孔、破裂等问题),使其无法用于吹膜等高端应用,并直接降低产品售价,影响利润。
四、系统解决方案(无气泡造粒方案)
针对塑料造粒过程中出现气泡的问题,单一环节优化往往效果有限。真正有效的解决方案必须从“干燥 + 清洗 + 排气 + 塑化”全流程系统优化入手。通过完整的塑料回收造粒系统设计,实现从源头到造粒的气泡控制,确保最终颗粒高密度、无气孔、品质稳定。
1. 高效干燥系统(源头控制水分)。其核心作用是降低含水率,从源头防止气泡产生。清洗线采用多级组合干燥技术,通过机械脱水与热风干燥协同作用,实现对物料水分的高效控制:离心脱水可快速去除表面自由水,大幅降低初始含水率;管道热风干燥利用稳定热风气流蒸发残余水分,实现连续干燥;振动干燥则在输送过程中进一步均匀去湿,避免水分残留。通过“机械脱水 + 热风蒸发”的双重机制,可将物料含水率稳定控制在理想范围内,为后端造粒提供稳定进料条件。系统延伸至造粒段的优势包括:压实仓具备预热与预干燥功能,能进一步去除残余水分与粉尘,有效降低挤出过程中的排气负担,减少气泡、银丝等颗粒缺陷。综合而言,高效干燥系统能从源头减少气体产生,提升熔体稳定性,改善颗粒外观与质量一致性,为高品质再生料提供稳定保障。
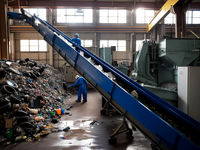
2. 强化清洗工艺(减少挥发气体来源)。其核心作用是降低污染物含量,避免熔融过程中挥发产生气体。提供完整的塑料清洗线解决方案,通过多级深度清洗工艺,有效提升原料洁净度,从源头减少气体产生:摩擦清洗通过高速摩擦去除物料表面泥沙、标签、粉尘等附着污染物;热洗系统通过加热与化学助剂作用,有效去除油污、胶水、有机残留物;密度分选则利用不同材料密度差异,实现杂质分离,提高原料纯度。该系统的优势在于能显著降低油污、胶水等挥发性物质含量,避免熔融阶段产生气体与异味,减少气泡、黑点及杂质缺陷,从而提高再生颗粒的纯度与稳定性。其结果是,高洁净度原料意味着更少的挥发气体、更稳定的造粒过程,最终产出更高品质的再生颗粒。
3. 高效排气造粒系统(核心技术)。其核心在于彻底排出气体,这直接决定了颗粒是否有气泡。造粒系统(如ACS-PRO系列)采用双真空排气系统,其双排气区设计能大幅提升脱挥能力,有效去除水分、低分子物及挥发气体。强大的脱气能力可显著减少颗粒气泡,提高其致密度与机械性能。经官方验证,该系统可有效减少甚至消除颗粒气泡,提升产品外观与品质。
4. 高精度过滤系统(消除隐性气源)。其核心作用是高效去除杂质,避免二次气体产生。为了确保再生颗粒的高纯度与稳定性,系统配备多种高精度过滤方案,可根据不同物料污染程度灵活配置:SCF自清洁过滤系统可连续运行,有效去除高达5%的污染物(如纸屑、木屑、金属等),无需频繁停机换网,大幅提升生产效率;不停机活塞式换网器可在不停机状态下完成换网操作,保障生产连续性,适用于高产量回收线;板式过滤系统结构稳定,过滤精度高,适用于对颗粒质量要求较高的应用场景。该系统的优势在于能防止杂质在高温熔融过程中分解产生气体,降低气泡、黑点等颗粒缺陷,显著提高再生颗粒的纯度与一致性,并提升终端产品的加工稳定性。
5. 稳定塑化系统(避免气体残留)。其核心作用是实现均匀塑化与稳定挤出,防止气体滞留。通过优化挤出系统设计,确保塑料在熔融阶段充分塑化并稳定排气,从而有效避免气体残留问题:优化螺杆设计(采用高长径比L/D)可延长塑化路径,提高熔融均匀性,使物料充分塑化;可选的双级挤出系统能提供二次塑化与排气过程,显著增强气体释放能力;压实仓强制喂料特别适用于薄膜、编织袋等轻质物料,能提升进料稳定性并实现预压实与预塑化。该系统的优势在于能提高塑料熔体的均匀性与流动稳定性,促进气体充分释放、减少残留,避免“包气”现象,从而提升造粒过程的连续性与稳定性。最终效果是产出无气泡、无孔洞的颗粒,其外观更光滑、致密度更高,再生料性能更稳定,可直接用于下游生产。
关键总结:塑料颗粒是否有气泡,本质取决于三点:水分是否彻底去除、气体是否有效排出、杂质是否被清除。而通过“干燥 + 清洗 + 双真空排气 + 精密过滤”的系统设计,可以实现从源头到造粒全过程的气泡控制,稳定生产出高密度、无气孔、高品质的再生颗粒。
五、艾斯瑞特(ACERETECH)经验优势
我们的塑料造粒机拥有十几年的生产经验,在全球100多个国家拥有超过1350家长期合作客户。我们的造粒机客户多年来使用设备进行连续生产,设备年产量保持稳定,无下降趋势,颗粒质量均保持高密度、无气泡,满足高端应用需求。
客户案例与经验分享:在多个PET瓶回收项目中,ACS系列和AWS系列造粒机连续运行十年以上,产出的颗粒无气泡,均匀稳定。在薄膜回收项目中,客户通过采用压实仓配合双真空排气系统,实现了高洁净度颗粒的生产,且生产效率高。在全球不同环境条件下,我们的离心脱水、管道干燥和振动干燥系统均保证了物料含水率稳定在1–3%以内。
结论:我们长期积累的经验和成熟的工艺为新客户提供了经过验证、可靠的无气泡塑料颗粒解决方案。客户可以直接参考已有的成功案例,从而有效降低生产风险。









 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
