
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
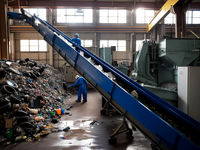
机头料回收的核心难点在于其尺寸过大,无法直接处理。单轴撕碎机通过高扭矩撕碎的方式,能够将大块机头料减容至可控尺寸,是物料进入后续破碎或造粒环节的关键前处理设备。与破碎机相比,撕碎机更适用于处理不规则、高硬度的塑料废料。通过“撕碎+造粒”的工艺组合,企业能够实现机头料的高效回收,从而有效降低成本并提升利润。
一、机头料不是废料,而是被卡住的利润:在塑料挤出、注塑和吹塑等生产过程中,机头料(如启动料、料头)几乎是每日都会产生的。这些物料看似是“生产废料”,但其本质却是与原料同等级的高纯度塑料,并且是已经支付过成本的“沉没资产”。问题的关键不在于它“有没有价值”,而在于大多数企业根本无力处理。常见的处理方式依然停留在人工切割(效率低且有安全风险)、直接当废料出售(价值被严重压低)或堆积丢弃(占用空间并增加成本)等低效阶段。其根本原因只有一个:机头料尺寸过大,无法进入正常的回收流程。
二、真正的瓶颈:不是造粒,而是减小机头料尺寸:许多企业误以为回收的难点在于造粒环节,实则不然。机头料回收的最大挑战在于如何将“大块硬料”转变为“可处理的尺寸”。机头料通常具有块状大、密度高、硬度高且形状不规则等典型特征,这导致其无法直接进入破碎机或造粒机。因此,一个现实的问题是:传统的破碎机根本无法有效处理此类物料。
三、为什么必须用单轴撕碎机,而不是破碎机?对比单轴撕碎机与传统破碎机可见显著差异:在处理大块机头料方面,撕碎机可直接处理,而破碎机则无法进料;在工作方式上,撕碎机采用低速高扭矩撕碎,破碎机则为高速剪切;对于硬料的适应性,撕碎机表现强劲,破碎机则易卡机;在安全性上,撕碎机具备自动保护功能,风险较低,而破碎机风险较高;在出料控制方面,撕碎机能实现可控尺寸,破碎机则不稳定。结论非常直接:要实现机头料回收,必须先经过撕碎工序进行减容,之后才能考虑破碎或造粒。
四、MS单轴撕碎机:适用于机头料的撕碎:针对机头料“难处理”的特性,MS系列并非简单的粉碎设备,而是一套高效的预处理系统。其一,高扭矩驱动专门解决“硬”和“大”的问题。它采用低转速配合高扭矩的设计,可直接撕碎HDPE、PP、PVC等材质的机头料,无需预切割,并能避免设备冲击损伤,其核心价值在于实现“整块进,稳定出”。其二,V型推料系统有效防打滑、防空转。机头料处理中的一个主要问题是物料在设备内部“打滑,不进刀”。MS撕碎机采用液压驱动推料和V型料箱结构,能够强制喂料,确保物料持续接触转子,从而实现稳定撕碎,这是许多普通撕碎机难以做到的。其三,筛网控制为后端工序“定尺寸”。机头料撕碎的目标并非越小越好,而是获得适合下一步设备(如破碎机或造粒机)处理的尺寸。MS撕碎机支持更换筛网,使出料尺寸可控(例如40–100毫米),且均匀稳定,避免了二次堵料,直接提升了整条回收线的效率。其四,智能保护系统可避免“卡死”和设备损坏。处理机头料时最令人担忧的就是卡机与停机。MS撕碎机配置了PLC控制系统,具备自动正反转、过载保护和异物保护等功能,能够实现无人值守下的稳定运行。
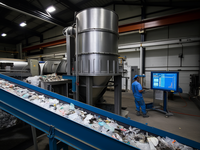
五、完整逻辑:机头料回收的正确打开方式:一套真正高效且可持续运行的机头料回收方案,并非简单的设备堆砌,而是一个经过验证的处理逻辑:机头料 → MS撕碎 → (可选破碎) → 造粒 → 回用生产。在这一流程中,最关键的一步并非最终的造粒,而是前端的撕碎减容。
FAQ:
Q1. 机头料可以直接用破碎机处理吗?
A: 不建议直接使用破碎机处理机头料。机头料通常体积大、硬度高且形状不规则,超出了传统破碎机的进料尺寸和承受能力,容易导致卡机停机、刀具损坏或设备过载。正确的流程应为:先通过单轴撕碎机进行尺寸减容,再进入破碎或造粒环节,这样才能保证整条生产线的稳定运行。
Q2. 单轴撕碎机处理机头料的优势是什么?
A: 单轴撕碎机专为处理“大块硬料”而设计,相比其他设备优势明显:具备低速高扭矩特性,可直接处理整块机头料;配备强制推料系统,能有效避免物料打滑;出料尺寸可控,便于适配后端设备;拥有自动保护系统,能显著减少停机风险。其核心价值在于,将原本无法处理的机头料转变为可再利用的资源。
Q3. 机头料撕碎后可以直接造粒吗?
A: 这取决于撕碎后的尺寸以及具体的生产要求。一般有两种方案:若撕碎后尺寸较小(如≤50毫米),可直接进入造粒系统;若尺寸较大,则建议增加破碎机进行二次细化。关键原则是确保物料尺寸稳定且均匀,以避免影响造粒的质量和产能。
Q4. 处理机头料时,如何选择合适的撕碎机型号?
A: 选型主要取决于以下几个因素:机头料的最大块体尺寸、材料类型(如HDPE、PP、PVC等)、产能需求(公斤/小时)以及后端工艺(是否直接造粒)。一般来说,处理大尺寸、高硬度的机头料需要更大扭矩和更强的推料系统。建议根据实际工况进行定制化配置,以确保设备的稳定运行。
Q5. 机头料回收真的能带来明显利润吗?
A: 是的,其价值往往被低估。机头料本质上是高纯度原料,其回收价值体现在:降低原材料采购成本、减少废料处理费用、提高整体材料利用率以及稳定生产成本结构。对于中大型生产企业而言,投资机头料回收系统通常能在较短的周期内实现投资回报。









 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
