
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
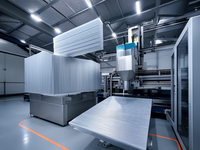
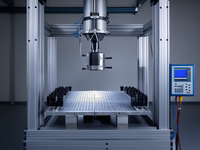
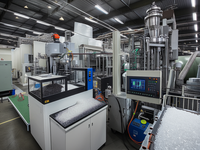
威克特开发了一种新型、特别高效且快速的复合材料飞机结构件热成型压力机。半自动化设计使生产效率提升高达80%。该系统涵盖从毛坯件装载、预热到实际压制过程及卸载的全流程。这款新型热成型压力机采用工业机器人配合可定制化搬运系统,能够灵活加工不同尺寸的部件。由于热部件处理无需人工干预,操作人员的工作负荷得以减轻。该设备适用于飞机制造中结构件生产的多种复合材料,包括聚苯硫醚(PPS)和聚醚醚酮(PEEK)等碳纤维增强热塑性塑料。所有压力机均采用模块化设计,可根据需求定制20至100,000千牛不等的压力范围。
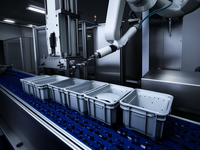
威克特机械制造公司的新生产线采用自动化部件搬运技术,以最大化生产精度与效率。工业机器人将预装配的复合材料毛坯件固定在通用夹持框架上,在系统内实现安全、快速、精准的转运。夹持框架可适配长度达1,100毫米的不同尺寸部件,赋予压力机高度灵活性。威克特自主研发了框架组件和机器人夹爪,确保搬运过程精准、安全且可重复。磁性压板的快速模具固定功能显著缩短准备时间,进一步提升效率。
可定制控制系统支持快速便捷的配方调整,同时处理数据记录与部件专属工艺参数的采集,实现完整可追溯性,确保始终满足航空业的严格要求。
制造流程始于输入/输出站:预处理的复合材料件在此进入生产线。工业机器人抓取夹持框架并将其运送至红外烘箱进行预热,两分钟内即可将部件加热至最高450℃的加工温度。系统仅对特定部件几何形状进行预热,实现整个表面±5K的均匀温度分布。随后机器人将带有预热部件的夹持框架移出烘箱,立即转运至压力机进行精确定位。从移出烘箱到压力机完成建压的全过程耗时不足5秒。随后进行实际压制使复合材料成型,约一分钟后由机器人取出部件。
红外烘箱采用双层双工位设计,可同时平行处理两个带部件的夹持框架。这使得压力机能持续获得预热毛坯件,显著提高产出。压制完成后部件返回输入/输出站,成品件从夹持框架取下并准备进入下一生产阶段。
威克特计划未来推出全自动输入输出的一体化制造流程。此外,该机械制造商正在研发新方案,使特定应用场景下带部件的夹持框架能以自定义角度在压力机中定位。



 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
