
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
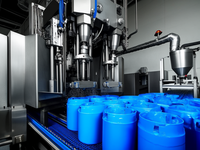
在快节奏的水包装行业,满足高需求同时保持产品质量是制造商的首要任务。双腔水箱吹塑设备以其颠覆性的创新解决方案,彻底改变了塑料水箱的生产方式。与单腔设备每周期仅能生产一个水桶不同,这种先进设备可同步模塑两个水桶,显著缩短生产时间并提高产量——成为拓展水包装业务企业的必备利器。
双腔水箱吹塑设备如何运作?双腔设计基于挤出吹塑的核心原理,但通过并行生产优化了工艺流程。其关键工作步骤简要说明如下:塑料熔融挤出原料塑料(通常采用高密度聚乙烯HDPE——因其耐用性和耐化学性成为水箱理想材料)通过料斗进入设备。材料在挤出机中加热熔融,形成连续管状熔融塑料坯(称为"型坯")。双腔模具闭合挤出的型坯被精确定位于两个相同桶状模具(即"双腔")之间。模具紧密闭合包裹型坯,密封底部并塑造外部结构。注气成型压缩空气注入密封的型坯,使熔融塑料膨胀并贴合两个模具内壁。此步骤确保水桶从把手凹槽到防漏底部的每个细节都精准成型。冷却脱模成型后通过水冷或风冷使塑料固化。冷却完成后模具开启,两个成品水桶同步顶出。后续还需进行修整飞边或安装把手等工序,但核心生产周期已比单腔设备提速一倍。
双腔设备的核心优势对水包装制造商而言,双腔水箱吹塑设备具有直接影响盈利能力和竞争力的突出优势:生产效率提升80-100%:每小时产量较单腔设备显著提高。例如单腔设备每小时生产30-40个水箱,而双腔设备可达60-80个,这对满足夏季或自然灾害等高峰需求至关重要;单位成本降低:在不成倍增加人工与能耗的前提下实现产量翻番,使单个水桶成本下降。电力、人工等固定成本可分摊至更多产品,提升利润率;品质一致性保障:现代双腔设备采用PLC计算机控制系统,确保两个模腔的温度、气压和模具对位完全同步。每对水桶都具有完全相同的厚度、强度和尺寸,符合《FDA》和《欧盟食品接触材料法规》等安全标准;节省空间设计:相较于两台单腔设备,双腔单元在保持相同(或更高)产量的同时减少占地面积,对生产空间有限的工厂尤为有利。
选购关键考量因素投资合适设备需评估以下生产需求匹配度:容器规格兼容性:确保设备支持生产的桶装容量(常见5升、10升、15升、20规格)。部分型号配备可调节模具,另有专用于特定规格的机型;自动化程度:半自动设备需人工介入型坯修整等环节,全自动机型则集成上料、成型、脱模流程——虽增加前期投入但降低人工需求;节能特性:选择配备伺服电机或隔热挤出机等节能设计的设备。HDPE熔融过程能耗较高,高效机型可降低长期运营成本;售后技术支持:选择能提供及时维护、模具组件/气阀等备件供应和技术培训的供应商。水包装生产线的停机可能导致订单流失,可靠的技术支持至关重要。
双腔设备的战略价值随着城市化进程、人口增长和饮用水安全意识提升推动全球便携式饮用水需求增长,制造商需要能匹配市场增速的设备。双腔水桶吹塑设备通过平衡速度、品质与成本满足这一需求。它不仅是生产设备,更是帮助企业扩大规模、满足客户需求、保持市场竞争力的战略资产。对于寻求扩张的中小型水品牌,或旨在优化现有生产线的大型制造商而言,双腔水箱吹塑设备是明智选择。其将原料塑料转化为高质量水桶的速度提升一倍的能力,能确保清洁饮用水更高效、更可靠地送达消费者手中。



 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
