
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
托盘到托盘的回收利用正成为提升塑料包装循环利用率的重要途径,尤其在食品级应用领域。与成熟的瓶到瓶回收体系不同,PET托盘长期以来面临严重的低利用率问题。直到最近,托盘的回收率仍处于极低水平,即便在托盘生产中使用了再生材料,其原料通常也来自塑料瓶。这种做法引发了业界对瓶装闭环回收系统原料分流的担忧。目前欧盟市场每年投放约100万吨PET托盘中,仅有约30万吨被回收,凸显了完善回收基础设施的紧迫性。
欧盟近期出台的《一次性塑料指令》和《包装与包装废弃物法规》等政策变革正在加速托盘直回收进程。这些法规不仅提高了饮料瓶的再生含量标准,还将目标扩展至其他包装形式。这促使托盘制造商积极寻找专门的再生PET原料来源。
技术挑战与物流瓶颈尽管前景广阔,托盘直回收仍面临多重技术挑战。PET托盘常采用含多层结构、油墨、粘合剂和标签的复杂设计,这大幅增加了分拣和净化难度。与标准化程度较高的瓶子相比,托盘在形状和成分上的差异性使得自动化识别更为困难。食物残渣或嵌入异物的污染问题(尤其在压缩打包后)进一步降低了分拣精度。
回收网络建设是另一大障碍。PET瓶子受益于押金返还制度和高回收率,而托盘往往与混合包装共同回收或直接废弃。目前专业化的PET托盘分拣技术尚未普及,导致大量托盘流失在混合PET或一般废料流中。这种原料质量的不稳定性推高了食品级再生PET的生产成本。
分拣技术革新行业正采用基于先进传感器的分拣系统应对挑战。托玛拉Autosort等近红外(NIR)技术已能区分单层与多层PET托盘——这项关键能力决定了只有单层托盘适合高质量闭环回收。在碎片处理环节,配备多传感器阵列的分选设备可识别聚合物类型、颜色、透明度及材料老化程度,这对去除PVC、金属和不透明颗粒等污染物至关重要。
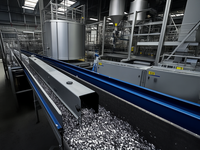
托玛拉Innosort Flake等系统能对碎片进行高速智能分选,通过多重检测实现99%以上的纯度,满足食品接触级包装的严苛标准。部分工厂已建立透明与有色PET双分拣线。
原料流整合策略托盘再生原料来自消费后回收(PCR)和工业后回收(PIR)双渠道。热成型生产线边角料等PIR原料具有清洁均质优势,而市政系统收集的PCR托盘则存在成分复杂、多层结构普遍等问题。托玛拉的分拣技术通过智能传感器配置处理两类原料流,有效提升质量一致性。
未来发展趋势尽管当前发展程度不及瓶装回收,但技术创新与基建扩张正推动托盘直回收迈向主流。自动化分拣、材料标准化和专项回收计划的投资将改善原料稳定性。包装生产商、回收商和设备制造商的协同合作对突破可回收设计瓶颈至关重要。随着食品级再生材料认证体系的完善,托盘直回收有望成为循环包装系统的核心环节,助力实现原生塑料减量目标。










 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
