
 资讯

 退出登录


-

公众号:专塑视界
-

抖音:有料科普

专塑视界APP
公众号:专塑视界
抖音:有料科普
专塑视界APP

 搜索
假设你手头有一个新设计,迫不及待想看到它变成实物——又不想花费高昂的注塑模具费用或等待数周生产周期。这时真空注型技术就能大显身手。该工艺利用负压将液态树脂吸入硅胶模具中,可制作出细节惊人、表面光滑的高精度母模复制件。这不仅是快速解决方案,更是原型开发与小批量生产的明智之选。无论你的零件源自CNC加工还是3D打印,真空注型都能有效弥合早期原型与规模化生产之间的鸿沟。
最大优势?±0.05 mm的严格公差与10-15天的极短交付周期。根据硅胶配方差异,单个模具可产出20-25个零件,而高温硫化(HTV)方案更能实现300-500件的产量。2024年真空注型市场规模达38.2亿美元,在需要兼顾质量与柔性化可重复解决方案的行业推动下,预计2034年将攀升至64.2亿美元。若你正寻求设计验证、试产或规避昂贵模具投入的可靠方案,这项技术值得考虑。
本文将重点解析真空注型工作原理、市场驱动力及高效应用要点。
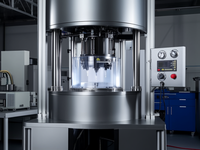
真空注型技术解析 真空注型是通过负压将液态树脂(通常为聚氨酯或类似热固材料)吸入柔性硅胶模具的铸造工艺。负压环境能消除气泡,确保树脂填满整个型腔,精准复刻原始母模的所有细节。该工艺以卓越的尺寸精度、表面纹理与材料一致性著称,铸造温度通常维持在25-40°C以保持树脂流动特性与固化曲线。注型前真空室需达到低于5 mbar的真空度,这些条件能优化复杂几何结构的填充效果并抑制型腔积气。设计时需考虑0.15%的线性收缩率,此细微尺寸变化若未在初期纳入考量将影响最终成品精度。
尽管原理简单,真空注型却能在大范围生产批次中保持精准性与可重复性,因而成为小规模制造场景的优选方案。
与聚氨酯铸造的差异 聚氨酯铸造是真空注型的特定形式,采用双组分聚氨酯体系制作塑料零件。虽然两者都依赖负压消除气穴并改善填充效果,但真空注型泛指更广义的真空吸注兼容性树脂入软模的技术。由于聚氨酯树脂是目前最常用的真空注型材料,行业讨论或产品资料中常出现术语混用。不过该设备与方法同样适用于特种弹性体、环氧体系甚至硅基树脂,具体取决于项目需求。理解这种差异有助于灵活选择材料与工艺,无论是生产功能原型、定制部件还是消费产品,真空注型都比单纯聚氨酯铸造更具灵活性。
技术发展简史 1960年代末,航空制造商为寻找风洞测试中替代注塑件的经济方案催生了真空注型技术。传统注塑成型对原型项目或短周期开发而言成本过高且缺乏弹性。新方法使工程师能利用硅胶模具与低压真空技术制作复杂几何结构的精密零件,同时缩短交付周期并降低工具成本。
1970年代初,日本模具供应商开始商业化该工艺,引入CNC加工铝制母模搭配室温硫化硅胶模具的实践,推动铸造过程标准化并拓宽工业应用范围。从单次实验配置向可重复生产方法的转型,标志着小规模制造技术的转折点。
1980年代欧洲汽车OEM厂商广泛采用该技术制作内饰件与引擎舱原型件,用于量产前的设计验证与适配测试。1994年首个集混料、脱气、固化功能于一体的真空注型设备问世,显著提升了批量生产的效率与零件一致性。如今该技术已成为快速原型与小批量生产最可靠的工艺之一,其适应性、材料多样性及尺寸精度使其成为消费电子、汽车原型与医疗设备外壳制造的首选方案。
工艺流程详解 真空注型通过明确的操作序列将数字或实体设计转化为生产级塑料部件,全程包含七个关键阶段:
1. 母模制作 通过SLA/SLS 3D打印或CNC加工制作高精度母模,表面需处理至Ra≤0.4µm光洁度(如需镜面效果),任何瑕疵都将传递至所有复制件。
2. 硅胶模具制作 将母模定位于浇注箱内,注入经脱气的铂金硫化RTV硅胶(收缩率<0.2%),40°C固化8-16小时达到 Shore A 40-50硬度。
3. 模具切割 采用波形线切割技术分模,复杂几何结构可选用CNC切割分型线以确保批次一致性,精确对位避免飞边或尺寸偏差。
4. 树脂准备 树脂预热至40°C改善流动性,真空脱气50-60秒消除气泡,可按重量比0.5%-3%添加色浆实现免喷涂着色。
5. 真空注型 模具在≤5 mbar真空环境下依靠重力注料,单点进胶减少湍流,特别适合壁厚均匀的小型零件批量生产。
6. 零件固化 60-80°C烤箱内固化30-90分钟,需要最高耐久性或后加工处理的零件可进行长达7天的室温后固化。
7. 脱模与后处理 轻柔分模后修剪浇口,用1000目砂纸打磨飞边,可选喷漆、真空镀膜、蒸汽抛光或丝印等表面处理。
进阶技术应用 除标准重力注型外,衍生技术进一步扩展了工艺边界: - 双色包覆成型:集成刚性材料与弹性体(如带软胶握把的手机壳) - 嵌件铸造:植入金属/塑料组件强化机械装配件 - 压力辅助注型:对薄壁区域实施二次加压确保完全填充 - 分阶段铸造:采用夹具稳定长扁形零件防止变形
设备体系构成 核心设备包括: - 真空腔体:台式(φ300-500mm)适合研发,柜式(φ900mm)适配批量生产 - 压力罐:4-6bar压力压缩残余气泡,提升精细特征成型质量 - 自动化设备:如Renishaw 5/01(模具尺寸530×450×420mm)整合混料、注型、固化功能,日均产能50件
材料体系 硅胶模具: - 铂金硫化硅胶:收缩率<0.2%,寿命20-25次 - HTV硅胶:寿命300-500次,适合复杂几何结构
铸造树脂: - 刚性材料:ABS类(UP4280,Shore D 78-82)、PC类(PX510,D82-86) - 弹性体:TPE类(UP8400,伸长率>250%) - 透明材料:PMMA类X522HT满足光学透明需求 - 特种材料:耐热、食品级、阻燃、导电等配方
行业应用场景 汽车领域: - 仪表板、导风管等内饰件试制 - 前装车厂小批量预系列零件(200-500件)
医疗设备: - 符合ISO 10993标准的诊断设备外壳 - 个性化矫形器与假肢组件
航空航天: - 非结构件如内舱管道、低温整流罩 - 风洞测试模型(交货周期<15天)
消费电子: - 穿戴设备功能样机(50-100件验证批) - 带纹理的电子外壳(表面精度±0.05mm)
技术经济性分析 优势: - 模具成本200-1000美元(注塑模具1/50) - 10-15天交付周期(注塑模具4-12周) - ±0.05mm尺寸精度 - 支持0.75mm极薄壁厚 - 单模20-25件产量(HTV方案300-500件)
局限: - 最大成型尺寸900×750×600mm - 树脂选择范围较注塑工艺窄 - 需预留0.15%收缩余量
表面处理选项 - 真空镀膜:消费电子件镜面效果 - 蒸汽抛光:透明件光学级清晰度 - 模内纹理:防滑触感表面 - 丝网印刷:功能标识直接成型
质量控制要点 - CMM三坐标测量关键尺寸 - 树脂粘度在线监测 - AQL标准外观检验 - 批次拉伸测试(汽车/医疗件)
选型决策矩阵 对比项 真空注型 注塑成型 3D打印 适用量级 10-500件 5000+件 1-50件 单件成本 $10-$100 $1-$5 $20-$200 模具成本 $200-$1000 $10000+ 无 公差等级 ±0.05mm ±0.02mm ±0.1mm 表面质量 镜面级 镜面级 层纹可见
环境表现 - 材料利用率>95% - 硅胶模具可重复使用 - 建议选用生物基树脂减少VOC排放
服务商选择指南 - 验证ISO 9001/13485认证 - 评估母模制作能力(CNC/3D打印) - 确认最大成型尺寸(参考1900×900×750mm设备) - 要求材料库包含目标性能树脂 - 优先选择提供±0.3%公差保障的供应商
总结展望 真空注型技术在原型验证与500件以下小批量生产场景展现出独特价值,其平衡了3D打印的设计自由度与注塑成型的生产级品质。随着材料体系持续丰富与设备智能化发展,该工艺在医疗器械个性化定制、新能源汽车部件试制等领域将获得更广泛应用。对于寻求快速市场验证的产品团队,掌握真空注型的技术边界与成本结构,能显著降低研发风险并加速产品商业化进程。



 邮箱:service@zhuansushijie.com
 电话:18030158354
 微信:公众号搜索“专塑视界”
 地址:福建省厦门市思明区国金广场A栋19F
